


Intelligent gjengemaskin
1. Identifiser rørdiameteren automatisk 2. Automatisk verktøyjustering og innstilling 3. Rørstørrelser fra 15 mm til 100 mm 4....
See Details
Spud-verktøy selges i langt flere tidligere enn de fleste kjøpere forventer, og forskjellige er ikke kosmetiske. En skiftenøkkel dimensjonert for M16-bolter vil ikke justere en M24-flens, en støpt spud vil ikke overleve en sesong med konstruksjonsstål, og en spud-stang er ikke et justeringsverktøy i det hele tatt. Det som følger dekker hva navnet refererer til, hvordan man matcher en spud til et boltehull, hvilket stål man skal insistere på, og hvor verktøyet passer inn i en fabrikasjonssekvens som allerede involverer skjære- og gjengeutstyr.
Et spudverktøy er et håndverktøy hvis arbeidsende er en avsmalnende stålpigg, drevet inn i et feiljustert boltehull for å løfte til deler inn i registeret og holde dem der mens en feste er satt inn. Piggen er spud; taperen gjøre jobben.
Geometrien er enkel, og det er poenget. En generell spud går fra omtrent 6 mm på spissen til 20 eller 25 mm ved skulderen, slipt på en grunn avsmalning slik at den kan sitte i forskjellige dybder. Trykk den litt inn og den korrigerer en liten offset. Skyv den videre og leddet beveger seg mer. En kroppslengde på 250 til 450 mm gir nok innflytelse til å rulle en flens uten å sette en permanent bøy i bolten.
Hvor et spudverktøy får sin plass på stedet:
Begrepet spud-verktøy dekker minst tre forskjellige produkter, og å forveksle dem på kjøpsstadiet er den vanlige feilen i denne kategorien. Tabellen nedenfor lærer dem etter arbeidsende, størrelse og feilmodus.
| Spud skiftenøkkel (podger) | Konisk pigg pluss en rask sekskantkjeve | 250 til 450 mm lang; 12 til 25 mm konisk base | Flens og strukturell innretting, deretter stramming | Kjeven kan ikke matche alle mutterstørrelser |
| Strukturell spudnøkkel | Lengre avsmalnende, tyngre kropp, noen ganger en hammerflate | 300 til 600 mm; opptil 1,4 kg | Stålmontering i høyden og tunge boltede forbindelser | For tung og for lang for benk- eller småboringsarbeid |
| Spud bar | Meisel eller spiss på en lang solid stang | 1,0 til 1,5 m; 3 til 12 kg | Løfting, lirking, flytting av plate og skinne | Ingen skiftenøkkel; vil ikke justere et boltehull |
| Spud (rørstuss) | Kort sveisetube eller nippel | Tilsvarer rørstørrelsen | Dyser, testpunkter, avløp på kar | Ikke et håndverktøy i det hele tatt |
Boltdiameteren angir klaringshullet, klaringshullet stiller inn spudbasen, og spudbasen angir hvor mye feiljustering du kan trekke uten å skade. Arbeidssekvensen i den rekkefølgen og verktøyet vil passe første gang.
Ved å bruke middels klaringshull til ISO 273, passerer en 16 mm bolt gjennom et 17,5 mm hull, en 20 mm bolt gjennom 22 mm og en 24 mm bolt gjennom 26 mm. En spudbase på omtrent 85 til 90 prosent av hulldiameteren gir rene seter og overfører fortsatt kraft til boreveggen i stedet for boltflaten.
Lengde er en egen avgjørelse. En 250 til 300 mm skiftenøkkel passer til benkearbeid og små flenser, mens 400 mm og over gir den rekkevidden som trengs på store spoler og strukturelle forbindelser. Lengre er ikke automatisk bedre: hver ekstra 100 mm med håndtak multipliserer kraften som er tilgjengelig ved avsmalningen, og den kraften er det som deformerer hullkanter når en skjøt er svært ute av register.
Gjengeforbindelser gir et annet innrettingsproblem. Der en spole er sammenføyd med NPT-, BSPT- eller BSPP-gjenger i stedet for en flens, blir monteringsspørsmålet gjengeinngrep og tetting i stedet for hullregister, og de relevante dimensjonene er angitt i denne. veiledning til rørgjengetyper og størrelser .
En spudnøkkel tjener pengene sine på de første 40 mm stål, så legeringen og varmebehandlingen betyr mer enn noen annen funksjon på verktøyet. Drop-smidd krom-moly som 4140, med konusen herdet til omtrent 40 til 45 HRC og kroppen er mykere, er kombinasjonen som holder formen uten å bli sprø.
Drop-smidd krom-moly
Støpt eller valset karbonstål
Håndtak av stålrør tåler misbruk på stedet; tømmerhåndtak absorberer støt, men tørker ut og krymper; isolerte kompositthåndtak er det eneste fornuftige valget for elektrisk arbeid, der 1000 V-klassifisering er et krav snarere enn en fin å ha. På kjevesiden griper faste størrelser best, justerbare kjever dekker flere mutterstørrelser på bekostning av slop, og skralleversjoner fremskynder lange bolteløp, men legger til en mekanisme som gruset til slutt vil finne.
Skjæreverktøyene som brukes noen få meter unna følger samme metallurgilogikk. En gjengedyse som har mistet hardheten vil rive en tråd på samme måte som en myk spud vil skjære et hull, og det er derfor verktøystålkvalitet og varmebehandling hører hjemme i samme kjøpssamtale.
 Høyhastighets gjengejern i stål for elektriske gjengemaskiner Presisjons HSS gjengedyser for elektriske maskiner, tilbys i firedelt sett for BSPT- og NPT-gjenger med sponfjerningsspor og lasermerkede standarder. Se produkt →
Spud er et monteringsverktøy. Den kommer inn etter at røret er kuttet og gjenget eller rillet, og det går ut før det endelige dreiemomentet påføres. Butikker som kjører en rask sekvens rundt den regelen trenger sjelden å rømme et hull, og utstyrsoppsettet bak en slik sekvens er angitt i disse rørfabrikasjon og installasjonsløsninger .
Trinn én er de fleste tilpasningssmerter skaper. Et kutt som er ut av kvadratet med en halv grad skyver flensflaten ut av parallell, og ingen mengde løfter vil bringe boltehullene tilbake til en ren linje når flatene kjemper mot hverandre.
 Frekvenskonvertering Metall kaldskjæresag 220V 3500W kaldsag med et 355 mm blad og 700–1300 o/min variabel hastighet, med en skyggelinjeføring for kuttinnretting ved rørfabrikasjon. Se produkt →
Trinn to er der trådkvaliteten avgjøres. En fillete tråd på en brystvorte eller en spoleende endrer den effektive lengden på sammenstillingen med en brøkdel, og brøker er det som gjør en to-minutters justering til en tjue-minutters krangel med en hammer.
 Intelligent gjengemaskin for DN15–DN100 rør Automatisk innstilling av rørdiameter og 4-sekunders gjenger med små rør støtter britiske, amerikanske og metriske gjenger på karbon, galvanisert, rustfritt, aluminium og kobberrør. Se produkt →
De fleste feil på spudverktøyet er leveringsfeil: verktøyet blir bedt om å korrigere mer forskyvning enn hullet tåler. En flens som er 5 mm ute av registeret trenger skjøten løsnet og tilbakestilt, ikke en lengre skiftenøkkel og mer kroppsvekt.
Rustfrie flenser trenger mer pleie enn karbonstål. Spuden skal komme i kontakt med hullveggen og ingenting annet, fordi en pigg som dras over en flensflate vil smøre overflaten og gi en lekkasjebane et sted å starte. Herdede skiver og høystyrke strukturelle sammenstillinger er like utilgivelige: en avsmalning som er for skarpe vil markere hullet, og en avsmalning som er for sløv kommer ikke inn i det hele tatt. En dråpe anti-feste på spud holder den fri under våte forhold og reduserte gnaging på rustfrie boringer.
Kjøp etter hullstørrelse først, stål andre og kjevetype tredje; hver annen funksjon er preferanse. En kort sjekkliste holder avgjørelsen i riktig rekkefølge.
Et spudverktøy brukes til å løfte feiljusterte boltehull på linje og holde skjøten mens en feste er montert. Den avsmalnende piggen går inn i hullet, skjøten ruller inn, og bolten går inn uten kraft. Det er standardutstyr for flenssammensetning, konstruksjonsstålmontering og prefabrikert oppretting.
En 5/8 tommers bolt passerer gjennom et klaringshull på ca. 17,5 mm, så en spudbase på 15 til 16 mm passer riktig. En skiftenøkkel med 12 mm bunn vil rasle i hullet og en 20 mm bunn vil kile seg raskt før den når arbeidsdybde.
Ja, i de fleste engelsktalende markeder beskriver de to navnene det samme verktøyet: en konisk pigg sammen med en sekskantkjeve. Regional bruk varierer, og i Nord-Amerika kalles den strukturelle versjonen ofte bare en spudnøkkel eller en oksestift med fastnøkkel.
Det kan, med forsiktighet. Avsmalningen skal bare berøre boreveggen, aldri flensflaten eller pakningens sitteområde, og boringen skal være ren og lett smurt. For hygienisk eller rustfritt arbeid med høy renhet, er en justeringsstift med myk spiss det tryggere valget.
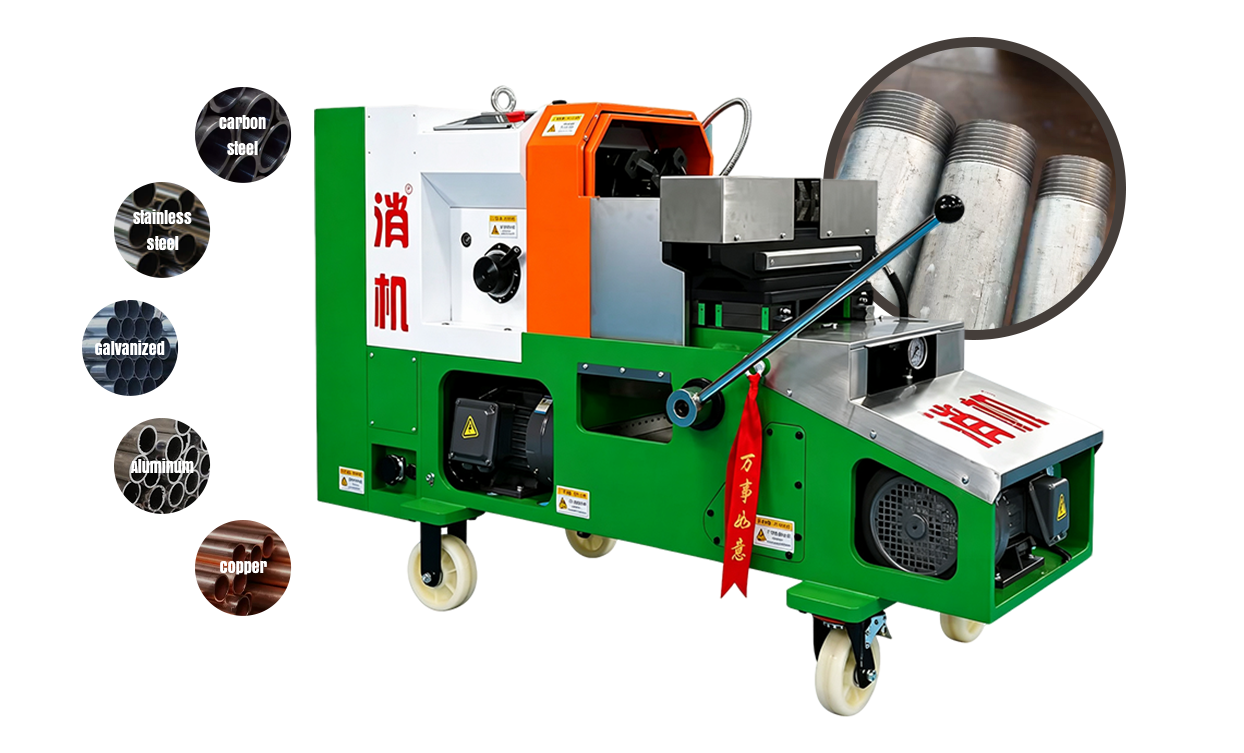
1. Identifiser rørdiameteren automatisk 2. Automatisk verktøyjustering og innstilling 3. Rørstørrelser fra 15 mm til 100 mm 4....
See Details
Den Luftkompressor i F1680-serien er konstruert for stabil og effektiv lufttilførsel, med kjerneteknologier med flersylindret kompresjon, hu...
See Details
Spesialisert kompatibilitet: Dysene er eksklusivt designet for intelligente gjengemaskiner, og har en høypresisjonsmaskinert struktur som perfekt m...
See Details
Dette 18V litium-ion hydrauliske krympeverktøyet er et bærbart hydraulisk verktøy designet for krymping av kabelterminaler. Den har et børsteløs...
See Details
Denne 18V litium-ion industrielle kabelkutteren er et profesjonelt verktøy designet for kabelskjæring med stor diameter. Den har et børsteløst l...
See Details
Denne 220V 14" permanentmagnet variabel frekvens kaldsagen er et industrielt skjæreverktøy designet for skjæring av metallprofiler. Med en perma...
See Details
XJ.580 21V litium-ion børsteløs slagnøkkel er et middels kraftig industrielt verktøy fra Xiaojia-merket. Den har en oppgradert børsteløs motor m...
See Details
XJ.533 21V litium-ion børsteløs slagnøkkel er et 21V batteridrevet trådløst verktøy fra Xiaojia-merket, som kombinerer den utvidede driftstiden til...
See Details
XJ.853 21V litium-ion høymagnetisk børsteløs sirkelsag er en håndholdt sirkelsag av industriell kvalitet fra merkevaren Xiaojia. Med en høymagne...
See Details
21V litiumion-sprøytepistolen MT er en trådløs sprøytepistol av industrikvalitet fra merkevaren Xiaojia. Den har en oppgradert børsteløs motor m...
See Details
Opphavsrett © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

