


Intelligent gjengemaskin
1. Identifiser rørdiameteren automatisk 2. Automatisk verktøyjustering og innstilling 3. Rørstørrelser fra 15 mm til 100 mm 4....
See Details
En fire-tommers brannledning, omtrent førti ledd, en to-ukers overleveringsdato og en maskin vurdert til bare to tommer. Den enkelt mismatchen er den dyreste feilen ved gjenging av rør, og den viser seg som leid utstyr, overtid eller gjenger som ikke klarer en målerkontroll på inspeksjonsdagen. Reparasjonen er ikke en større maskin som standard; den matcher tre variabler riktig: rørstørrelse og veggtykkelse, gjengestandarden inspektøren vil måle, og antall ledd som mannskapet ditt må kutte per skift.
Få de tre riktig og alt annet, inkludert pris, følger logisk. Få dem feil og ingen hestekrefter kompenserer.
Fjern markedsføringen og en gjengemaskin er et system av fem deler: chucken som holder røret, dysehodet som kutter gjengen, drivverket som dreier det, smøring og sponhåndtering, og støttestativet eller -benken den sitter på. Svakhet i en av dem viser seg som et ovalt rør, avrevne tråder eller en maskin som går over gulvet under belastning.
Fem spesifikasjoner fortjener oppmerksomhet før pris:
Start med det største røret på prosjektet, og legg deretter til én størrelse takhøyde. Hvis jobben inkluderer 4-tommers stigerør og 6-tommers topper, er en 4-tommers maskin allerede for liten; hvis arbeidet er 1/2 til 2-tommers HVAC og sprinklerforgreningsledninger, er en 4-tommers maskin bortkastet kapital og ekstra vekt på stedet.
For vanlig installasjons- og vedlikeholdsarbeid dekker tre maskinklasser de fleste situasjoner.
| Klasse | Typisk kapasitet | Gjengemetode | Passer best til | Praktisk forsiktighet |
|---|---|---|---|---|
| Manuell skralletreer | 1/2 til 2 tommer | Hånddrevet, enkelt dysehode | Reparasjoner, små bindinger, trange rom | Operatørtretthet, inkonsekvent avsmalning på lange løp |
| To-hastighets elektrisk | 15 til 100 mm (1/2 til 4 tommer) | Motordrift, to hastighetsområder | Byggeplass, brannrør, VVS-nett | Krever stabil kraft og korrekt slitasjehåndtering |
| Automatisk intelligent | Konfigurerbar, vanligvis til 4 tommer og oppover | Motordrevet oppspenning, mating og smøring | Fabrikasjonsbutikker, høye leddantall, ikke-standard gjenger | Høyere kapitalkostnader, behov for opplærte operatører og planlagt vedlikehold |
En elektrisk maskin med to hastigheter som SQ100 dekker 15 til 100 mm, mens SQ65 dekker 15 til 65 mm; forskjellen på én størrelsesklasse avgjør om en 3-tommers linje er rutine eller umulig.
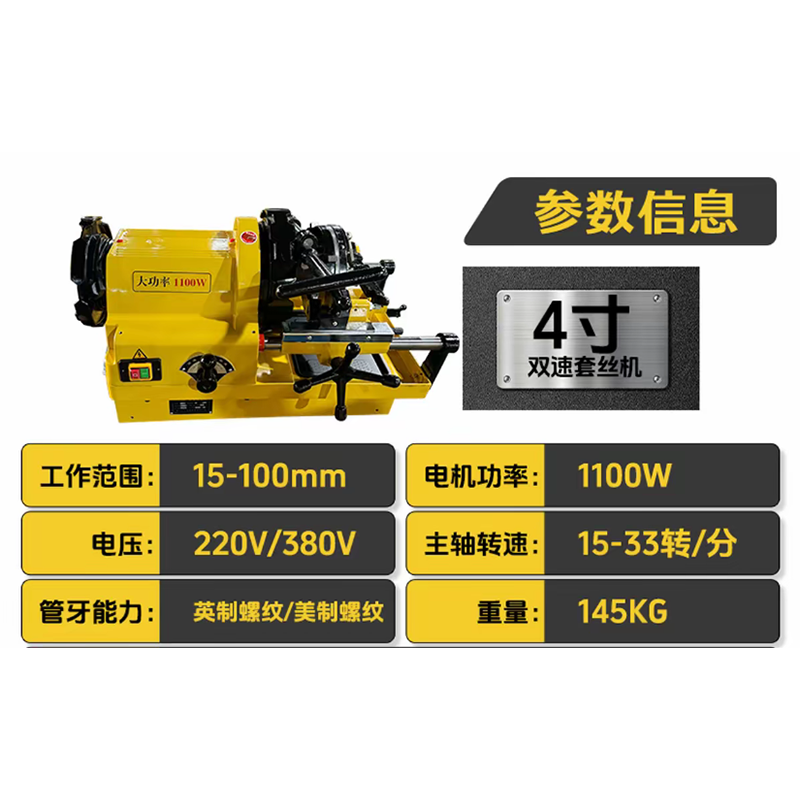 SQ100 4-tommers 15-100 mm elektrisk rørtrådemaskin med to hastigheter Denne SQ100 4-tommers 15-100 mm tohastighets elektriske rørtrådemaskinen er konstruert for presise og effektive rørtreningsoperasjoner, med et arbeidsområde på 15-100... Se produkt →
Sjekk også materialkompatibilitet. Tråder av karbonstål lett; rustfritt, galvanisert og legert rør trenger lavere hastigheter, skarpere dyser og mer sjenerøs skjærevæske, og noen tynnveggede rustfrie kvaliteter bør kuttes med en helt annen metode.
Avgjørelsen er aritmetisk, ikke preferanse. På 2-tommers karbonstål tar en manuell gjenger vanligvis 8 til 15 minutter per ledd når du inkluderer oppsett og håndtering. En elektrisk maskin med to hastigheter bringer det til omtrent 3 til 5 minutter. En automatisk maskin med drevet fastspenning, mating og smøring kan nå 1,5 til 2,5 minutter, og operatøren står fritt til å forberede neste rør mens den nåværende gjengen kutter.
Multipliser den forskjellen med mannskapets kostnad. Ved 150 ledd er gapet mellom 12 minutter og 3 minutter per ledd omtrent 22 timers arbeid på en enkelt oppgave, før det telles omarbeid på avviste tråder. Det er vanligvis hele begrunnelsen for å flytte opp en klasse.
Automatiske maskiner tjener prisen i tre spesifikke situasjoner: høye skjøter på gjentakende størrelser, blandede eller ikke-standard gjengespesifikasjoner som krever repeterbar stigning og dybde, og butikker der gjengekvalitet direkte påvirker nedstrømsmontering. For en entreprenør som skjærer tjue ledd i uken i fem størrelser, er en elektrisk maskin med to hastigheter det beste kjøpet, og besparelsene hører hjemme i dyser, reservedeler og en ekstra chuck.
Der automatisering virkelig endrer resultater, er konsistens. En maskin som kontrollerer matehastighet og smøring fjerner operatørvariabelen som får gjengene til å variere mellom skiftene, noe som betyr noe når en inspektør måler ett av ti ledd. Vår gjengeløsninger er bygget rundt ideen om repeterbar utgang i stedet for råhastighet alene.
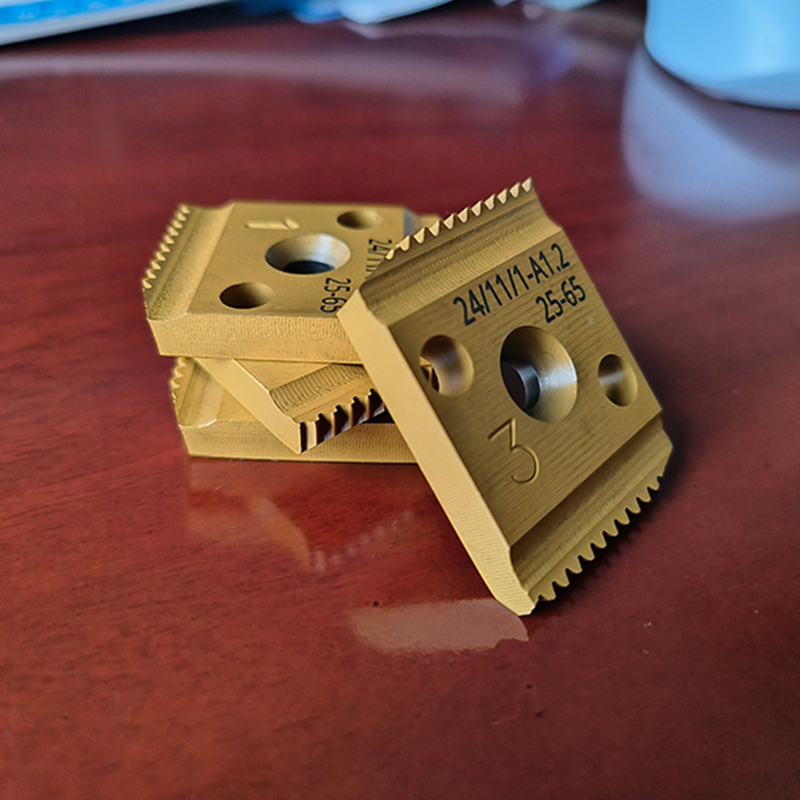 Intelligent gjengemaskin 1. Identifiser rørdiameteren automatisk Se produkt →
Gjengefeil svikter sjelden umiddelbart. De mislykkes under trykktesting eller etter en sesong med termisk sykling. Tre sjekker fanger de fleste.
NPT-gjenger er avsmalnet ved 1:16, og konusen må kuttes av dysen, ikke tvinges av overstramming. En riktig kuttet NPT-skjøt bør monteres håndtett med omtrent to til tre omdreininger igjen, og ta deretter to til tre omdreininger med en skiftenøkkel. Færre svinger betyr en underdimensjonert tråd; mer betyr at tråden ble kuttet for dypt eller dysen er slitt.
Bruk en pitchmåler for en rask feltsjekk og en ring- eller pluggmåler for aksept. En vanlig toleranseposisjon er pluss eller minus én omdreining fra grunnmålerplanet. Hvis leddene dine driver mot minussiden over et skift, stopp og inspiser terningen; slitasjen er progressiv og ensartet, så hver påfølgende tråd arver den.
Avrevet, skravlete eller gnagede tråder peker på fire årsaker i sannsynlighetsrekkefølge: sløve dyser, utilstrekkelig eller feil skjærevæske, for høy spindelhastighet eller et rør som ikke holdes konsentrisk. Sjekk chucken før du legger skylden på dysehodet.
Dies er hvor gjengebudsjetter stille lekker ut. Høyhastighets ståldyser holder en kant langt lenger enn karbonstålkvivalenter, spesielt på rustfrie og galvaniserte rør, og de tåler de avbrutte kuttene som oppstår når rørets veggtykkelse varierer. Tokantede design skjærer på både for- og bakkant, noe som reduserer dreiemomentet som trengs per passering og gir en renere topp, til bekostning av en litt høyere innkjøpspris.
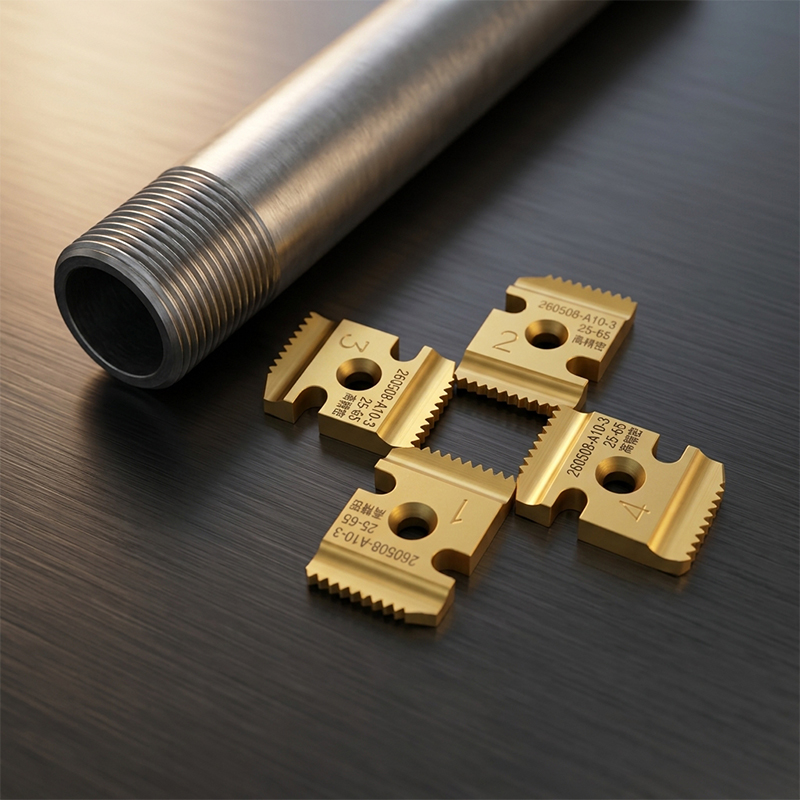 To-egget gjengedyser Spesialisert kompatibilitet: Eksklusivt designet for intelligente gjengemaskiner, har dysene en høypresisjonsmaskinert struktur som perfekt matcher operative... Se produkt →
Skjærevæske er ikke valgfritt på stål. Den avkjøler terningen, spyler ut sjetonger og kontrollerer friksjonen som forårsaker gnaging. Å kjøre en maskin tørr for å spare væske dobler typisk dyseforbruket og øker avvisningshastigheten, som er en langt større kostnad enn selve væsken. Hold et sponbrett eller separator i løkken slik at resirkulert væske ikke fører slipende spåner tilbake til skjærekanten.
Bestill matriser etter den nøyaktige standarden prosjektet ditt spesifiserer, og ha ett reservesett på stedet. En enkelt slitt terning kan sette et helt mannskap på tomgang i en dag mens en erstatning sendes.
Bekreft forsyningen før maskinen kommer. To-hastighets elektriske gjenger er vanligvis tilgjengelige i enfase 220V og trefase 380V konfigurasjoner, og de to er ikke utskiftbare på stedet. Lange skjøteledninger forårsaker spenningsfall som viser seg som sakte starter og brente motorer; bruk den korteste kraftige kabelen som mulig og beskytt kretsen med en jordfeilbryter.
Praktiske sikkerhetspunkter som erfarne mannskaper håndhever: en fotbryter slik at begge hender holder seg unna dysehodet, vokter over den roterende chucken, en nødstopp innen rekkevidde, og en umiddelbar stopp hvis maskinen begynner å gå eller røret skifter. Våte steder og utendørs vinterarbeid krever spesiell oppmerksomhet til kabelens tilstand, og maskinen bør jevnes på et stativ eller en benk i stedet for å støttes på avskjæringer.
Kaldskjæringssager og andre klargjøringsverktøy bør brukes med samme disiplin. En firkantet, gradfri rørende gjenger langt mer nøyaktig enn et kutt med en slipeskive, og avgrading tar sekunder sammenlignet med å kutte en ødelagt gjenge på nytt.
For en dypere gjennomgang av utvelgelsesprosessen, inkludert avveininger mellom klasser, se denne praktiske veiledningen om hvordan velge en rørtrådemaskin .
Kjøp for det største røret du skal tre, gjengestandarden vil inspektøren måle, og leddantallet ditt mannskap må produsere hvert skift. Disse tre svarene avgjør om en elektrisk maskin med to hastigheter eller en automatisk intelligent enhet er det riktige kjøpet, og de bestemmer også hvor mye du bør bruke på matriser og smøring. Hver avvisning som ble sporet tilbake til en matt terning eller en glidende chuck, var en avgjørelse tatt på kjøpsstadiet, ikke på stedet.
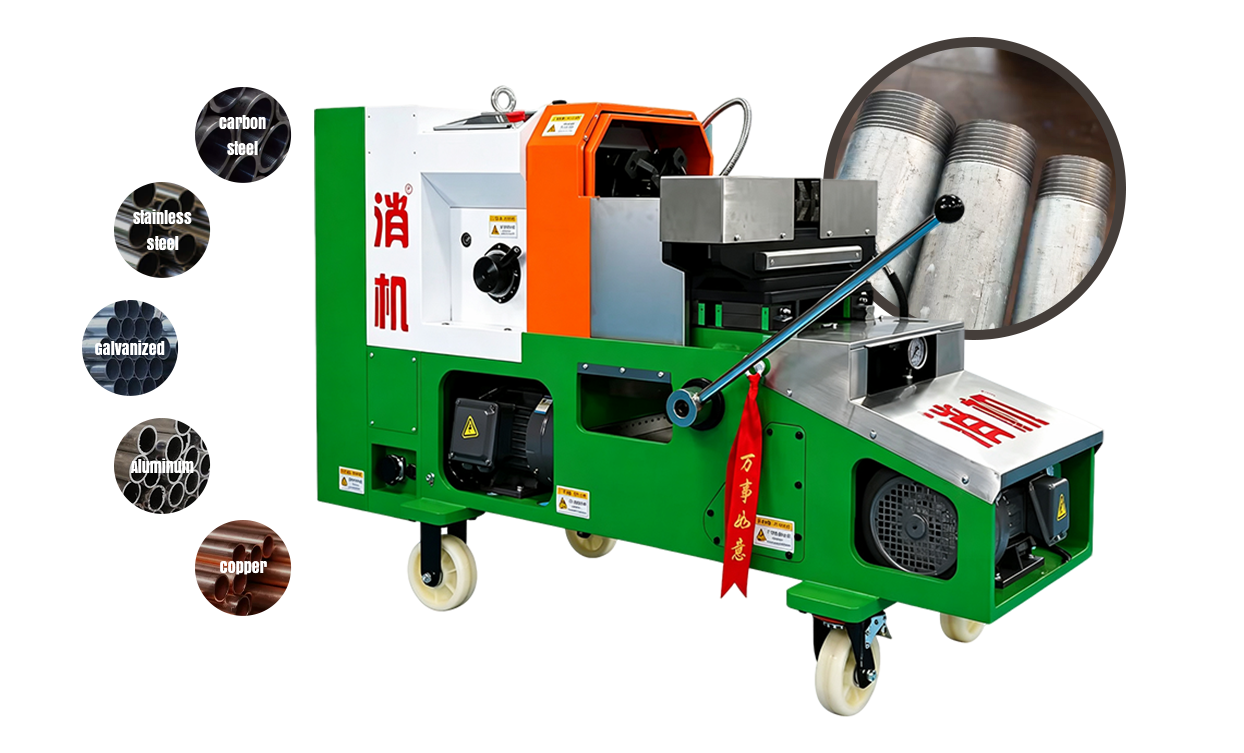
1. Identifiser rørdiameteren automatisk 2. Automatisk verktøyjustering og innstilling 3. Rørstørrelser fra 15 mm til 100 mm 4....
See Details
1. Neste generasjons ytelse, med over 3500 presise kutt med hvert blad 2. Intelligent motorteknologi 3. Precision Shadow Line Guide 4. For...
See Details
Denne SQ65 2,5-tommers 15-65 mm elektriske rørgjengemaskinen med to hastigheter er et profesjonelt industriverktøy konstruert for presise rørgjengi...
See Details
Denne SQ100 4-tommers 15-100 mm to-hastighets elektriske rørgjengemaskin er konstruert for presise og effektive rørgjengeoperasjoner, med et arbeid...
See Details
Denne 220V 14" permanentmagnet variabel frekvens kaldsagen er et industrielt skjæreverktøy designet for skjæring av metallprofiler. Med en perma...
See Details
XJ.533 21V litium-ion børsteløs slagnøkkel er et 21V batteridrevet trådløst verktøy fra Xiaojia-merket, som kombinerer den utvidede driftstiden til...
See Details
XJ.608 21V litium-ion børsteløs borehammer/skrutrekker er en allsidig batteridrevet bormaskin av industrikvalitet fra merket Xiaojia. Featuring ...
See Details
XJ.615 21V litium-ion børsteløs borehammer/driver er en batteridrevet drill med to formål fra merket Xiaojia. Drevet av en 21V batteripakke for trå...
See Details
XJ.206 16V 6" børsteløs elektrisk motorsag er en mellomstor litium-ion motorsag fra merkevaren Xiaojia. Drevet av en 16V børsteløs motor med et ...
See Details
Denne ryggsekken litiumbatteripakken er en bærbar strømforsyning med stor kapasitet designet for utvidet kontinuerlig drift av elektroverktøy. V...
See Details
Opphavsrett © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

